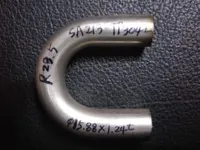
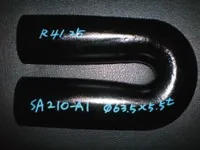
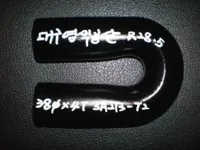
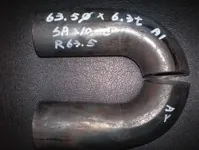
1. مجموعة ASEA METAL: البنية التحتية العالمية للتصنيع وتوريد الأنابيب
ASEA METAL CO., LTD. شركة عالمية متخصصة في تصنيع أنابيب وأنابيب دقيقة عالية الجودة. تشمل شبكة المجموعة TNB METAL (متخصصة في الزعنرة) وNST (ناغاساكي تيوب) في ياماناشي باليابان سلسلة توريد دولية متينة. نلتزم بالتميز الهندسي مع هدف إيرادات سنوية قدرها 10 ملايين دولار أمريكي بحلول عام 2026.
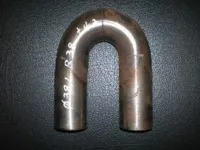
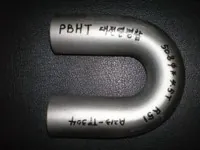
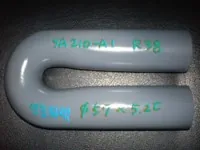
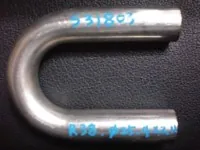
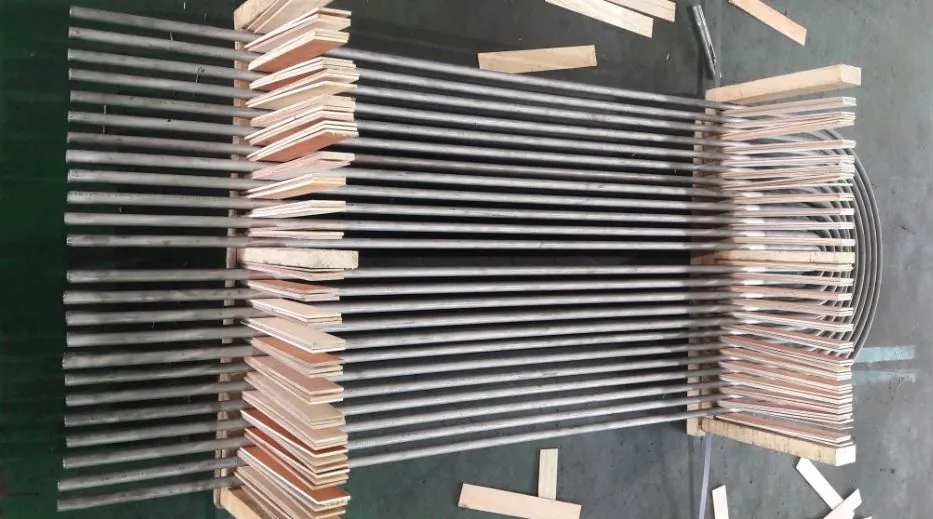
2. تصنيع متقدم لثني U-bend ومعايير TEMA
يلتزم مصنع ثني U-bend لدينا صرامة بـ TEMA RCB-2.31 وASTM A688/A688M. نضمن سلامة هيكل مكونات المبادلات الحرارية عبر تحقق رياضي دقيق.
[ حساب نسبة التسطيح ]
المعادلة: التسطيح (%) = ((أقصى قطر خارجي − أدنى قطر خارجي) / القطر الخارجي الاسمي) × 100 ≤ 10%
[ حساب نسبة ترقق الجدار ]
المعادلة: ترقق الجدار (%) = ((tb − ta) / tb) × 100 ≤ 17%
* tb: سماك الجدار قبل الانحناء / ta: بعد الانحناء (جهة الشد)
البيضاوية (القسم 8.1)
لا يجوز أن يتجاوز الفرق بين أكبر وأصغر قطر خارجي 10% من القطر الخارجي الاسمي للأنبوب.
تحمل طول الساق (القسم 8.3)
طول الأنبوب المستقيم (STL) من نقطة المماس حتى الطرف: +3.0mm / −0.0mm.
3. درجات المواد الشاملة والفحص
فولاذ كربوني وسبائكي
ASTM A179, A192, A210 Gr.A1/C, A213 T11/T12/T22/T5/T9
فولاذ مقاوم للصدأ ودوبلكس
ASTM A213/A269/A688 TP304/L, TP316/L, S31803, S32205, S32750
معادن غير حديدية
نحاس (C12200)، نحاس-نيكل (70/30، 90/10)، سبائك ألومنيوم
| بند الفحص |
المعيار وطريقة الاختبار |
معايير القبول |
| اختبار هيدروستاتيكي |
ASTM A1016 / ASME SA1016 |
لا تسرّب عند ضغط التصميم |
| اختبار التيارات الدوامية |
ASTM E426 / E309 |
خلو من العيوب 100% (معايرة الإشارة) |
| فحص أبعادي |
TEMA Section 5 (RCB) |
تحمل نصف القطر وطول الساق والبيضاوية |
4. إجراء التشغيل المعياري (SOP)
تنفّذ ASEA METAL عملية منظمة من خمس خطوات لكل مشروع U-bend لضمان معايير جودة عالمية.
الخطوة 1. مراقبة المادة الخام
التحقق من MTC وفحص سطح الأنابيب المستقيمة قبل الانحناء.
الخطوة 2. انحناء دقيق
انحناء بارد عبر CNC مع ماندربل داخلي لمنع التشوه الداخلي.
الخطوة 3. التحقق من الجودة
فحوصات أبعاد (بيضاوية/ترقق) وتجارب نماذج عند 45° و90° و135°.
الخطوة 4. الاختبار النهائي
اختبارات غير اتلافية (ECT/هيدرو)، تنظيف داخلي، وأغطية واقية.
5. المعالجة الحرارية والمعالجة الحرارية اللاحقة
المعالجة الحرارية بعد الانحناء (PBHT) ضرورية لاستعادة الخصائص المعدنية ولمنع تشرّد التآكل تحت الإجهاد (SCC) في منطقة الانحناء.
طرق التسخين
- مقاومة كهربائية: تسخين موضعي دقيق.
- تسخين حثّي: تردد عالٍ لسبائك محددة.
- تلدين فرني: تلدين لامع مضبوط.
تغطية ما بعد التسخين
يُطبّق PBHT على كامل جزء الانحناء وعلى الأقل 150mm من الساق المستقيم لضمان اتساق الخصائص.
[ معاملات المعالجة الحرارية حسب المادة ]
| مجموعة المادة |
درجة التسخين (°C) |
طريقة التبريد |
نوع المعالجة |
| ستانلس أوستنيتي |
1,040°C – 1,120°C |
تبريد سريع بالهواء/الماء |
تلدين بالمحلول |
| ستانلس دوبلكس |
1,020°C – 1,100°C |
تبريد بالماء |
تلدين بالمحلول |
| فولاذ كربوني |
600°C – 650°C |
تبريد هواء مضبوط |
إزالة إجهاد |
| سبائك نحاس ونيكل |
550°C – 1,050°C |
هواء قسري / تبريد |
تلدين لين |
[ ملاحظة حرارية ]
زمن التثبيت عند التلدين: 5–10 دقائق كحد أدنى لكل 25mm من السماكة.
المراقبة: بايرومتر بصري أو أزواج حرارية ملحقة بدقة ±10°C.
مواضيع ومصطلحات
Quick Reference: تصنع ASEA METAL في كوريا أنابيب U-bend لمبادلات الحرارة، عادةً ASTM A213 TP316L/TP304L.
Procurement search terms: U-bend tube manufacturer Korea, ASTM A213 TP316L U-bend, heat exchanger U-tube, TEMA, MTC EN10204 3.1, PMI/ECT.