|
تبدأ كل شحنة أنابيب برقابة صارمة على المادة الخام. يتم التحقق من الأنبوب الأم أو الخام المجوف مقابل شهادات المصنع، وأرقام الصهر (Heat No.)، وحدود التركيب الكيميائي الخاصة بالمشروع. يضمن الفرز البصري، وقياسات الأبعاد العشوائية، والاختبارات الإضافية عند الحاجة (PMI أو الصلادة أو UT للحوائط السميكة) دخول المواد المطابقة فقط للمعيار المطلوب (ASTM أو EN أو JIS أو ASME) إلى خط الإنتاج. هذه البوابة الأولى هي ما يعطي معنىً لعمليات التشكيل على البارد والمعالجة الحرارية واختبارات الضغط لاحقًا: التتبّع يبدأ من هنا.
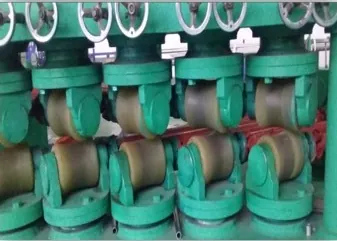
يعتمد تقليل السماكة وضبط القطر في المنتجات غير الملحومة بشكل كبير على الدرفلة على البارد باستخدام ماكينة Pilger. تستخدم العملية ماندريل وقالبًا بحركة ترددية لتقليل سماكة الجدار تدريجيًا وتحسين البنية المجهرية عبر خطوات مضبوطة. بالمقارنة مع السحب الثقيل بتمريرة واحدة فقط، يوزّع الـ Pilger الإجهاد بشكل أكثر تجانسًا، ما يساعد على الحفاظ على التمركز ويقلّل مخاطر العيوب الطبقية. وفي كثير من جداول أنابيب المبادلات الحرارية وأنابيب الأجهزة، تُثبَّت المقاسات الوسيطة في هذه المرحلة قبل عمليات الـ Pointing والسحب التي تستهدف سماحات OD وWT النهائية.
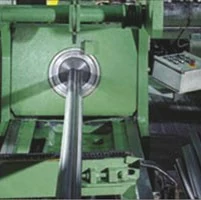
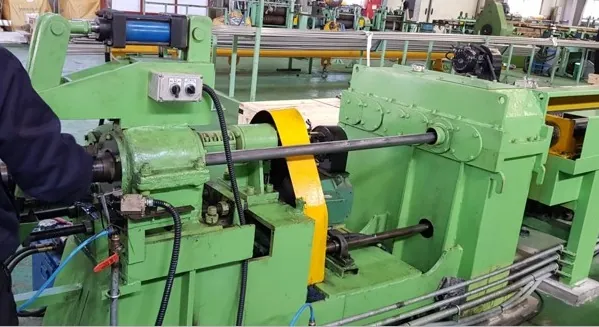
تشكل عملية الـ Pointing طرفًا مخروطيًا ليسهل تثبيت الأنبوب بأمان على عربة السحب. يجب أن يكون الطرف مستقيمًا وقويًا بما يكفي لتحمل تمريرات متكررة دون تشقق أو انقسام. يطابق المشغلون شكل الـ Pointing مع درجة السبيكة وسماكة الجدار حتى لا تبدأ عملية السحب اللاحقة بشقوق أو طيات عند الطرف الأمامي.
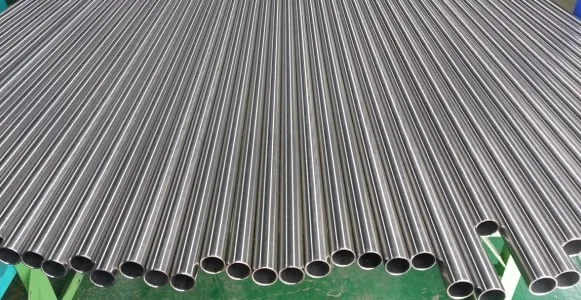
يحقق السحب على البارد عبر قوالب كربيد أو فولاذ عدّة الأبعاد النهائية المطلوبة في أمر الشراء. تُخطَّط كل تمريرة مع التشحيم، ومعالجات تلدين بينية عند الحاجة بسبب التصلّد بالتشكيل، وتنظيف بين التمريرات للحفاظ على جودة سطح مناسبة للتلدين اللامع (BA) أو فئات التلميع. كما أن السحب هو المرحلة التي يتم فيها موازنة الطول والخواص الميكانيكية ومتطلبات الاستقامة؛ فالجدران الأرق والدرجات الأعلى مقاومة تحتاج عادةً تمريرات أكثر وتحكمًا أدق بالعملية.
يزيل التنظيف وإزالة الشحوم مركبات السحب وبقايا المعادن الدقيقة التي قد تتفحم داخل الأفران أو تعيق فحص التيار الدوامي (ECT). وبالنسبة للستانلس وسبائك النيكل، فإن ضبط حالة السطح قبل التلدين اللامع أمر أساسي لتكوين طبقة التخميل بشكل متجانس وتحقيق أداء مقاومة التآكل وفق المواصفة.
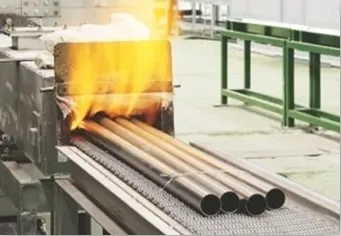
تُعيد المعالجة الحرارية — بما في ذلك التلدين اللامع تحت جوٍّ واقٍ عند انطباق ذلك — المطيلية بعد التشكيل على البارد وتحدد الحالة المعدنية النهائية (تلدين محلولي أو إزالة إجهادات أو نطاقات Temper حسب المعيار). يتم تسجيل درجة الحرارة والزمن والجو مقابل رقم الصهر لضمان تطابق بيانات الـ MTC مع توقعات المشترين فيما يخص قابلية اللحام ومقاومة التآكل بين الحبيبات وعمليات التشكيل اللاحقة.
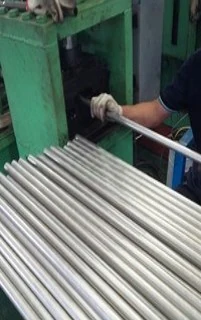
تعالج عملية الاستعدال الانحناء والالتواء الناتجين عن المناولة ودورات التسخين. يتم اختيار الاستعدال بالأسطوانات أو بالشد لتلبية فئة الاستقامة المحددة في الرسم، بحيث تلائم الحزم صفائح الأنابيب في المبادلات الحرارية أو خطوط الأجهزة أو معدات اللف دون الحاجة لتصحيح ميداني.
يوفر القطع وعمل الشطفة (Chamfer) الطول التجاري المطلوب وتجهيز الأطراف للحام أو لأنظمة الوصلات الميكانيكية. يتم فحص سماحات الطول وجودة القطع القائم بالرجوع إلى الجداول نفسها التي ستُستخدم لاحقًا في اختبارات الضغط والفحوصات اللاإتلافية.
تُطبق الفحوصات اللاإتلافية وفق ITP: فحص التيار الدوامي للكشف عن العيوب الطولية في كثير من الدرجات غير الملحومة، مع دعمها باختبارات إثبات بالضغط الهيدروستاتيكي أو الهوائي عندما يتطلب الكود أو العميل إثبات السلامة. تربط العلامات (Marking) كل أنبوب برقم الصهر والدفعة ومجموعة الاختبار لضمان التتبّع في الموقع.
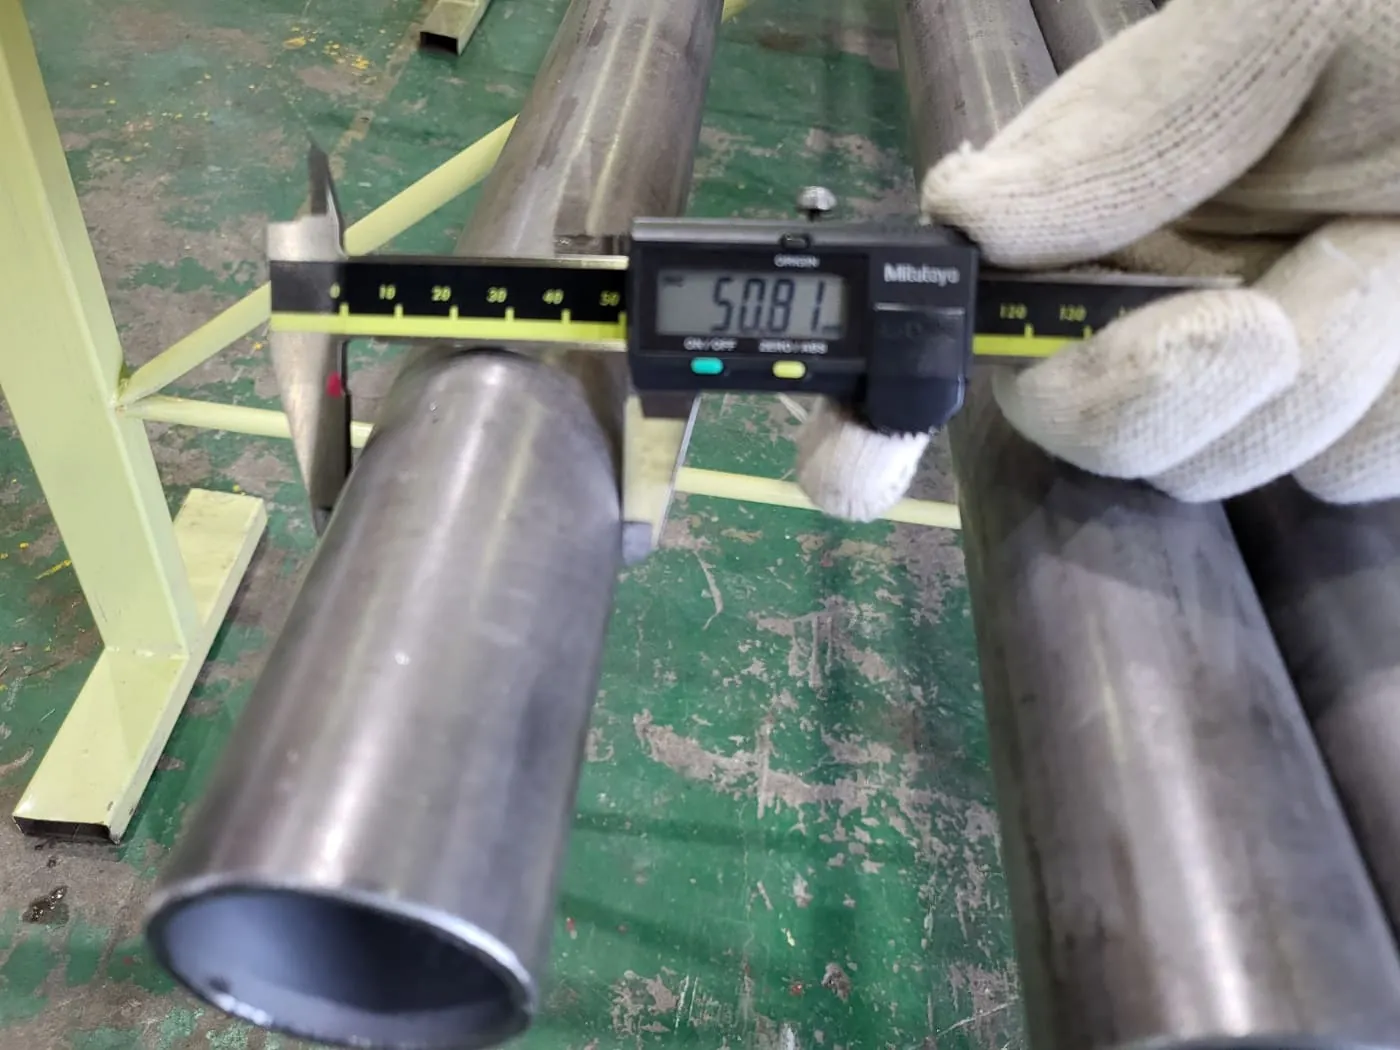
تؤكد الفحوصات البُعدية والبصرية مطابقة OD وWT والطول وحالة السطح لمعايير الإفراج. وتلتقط المراجعة النهائية أي أضرار مناولة أو أخطاء وسم أو مشكلات تعبئة قبل إغلاق الصناديق والحزم.
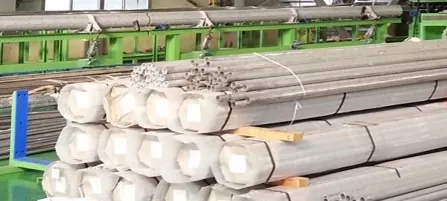
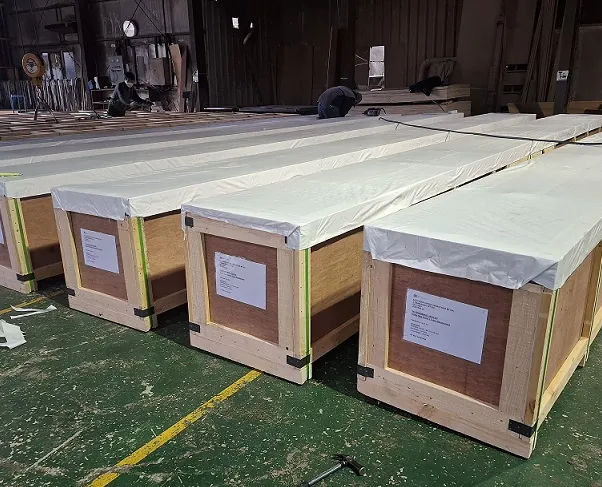
تستخدم التعبئة صناديق بحرية، أو أقفاصًا هيكلية، أو حزمًا مربوطة ومشدودة بما يتوافق مع قواعد المناولة في وجهة الشحن. تُطابق مستندات الشحن الفاتورة التجارية وشهادات التفتيش بحيث يرى المصنعون والأطراف الثالثة والمستخدمون النهائيون قصةً واحدة متسقة من الأنبوب الأم حتى المغادرة.
بمجملها، تصف هذه الخطوات سلسلة جودة متصلة وليست عمليات منفصلة. وإذا احتجت مسارًا مخصصًا لدرجات الدوبلكس أو سبائك النيكل العالية أو الدرجات منخفضة الحرارة، يمكن لفريقنا مواءمة خطوات العملية ونقاط الاختبار مع مواصفة مشروعك وجدول التسليم.
|