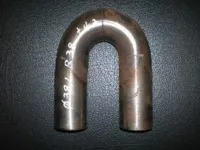
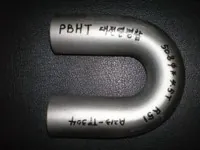
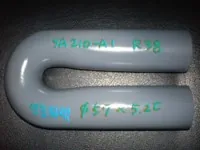
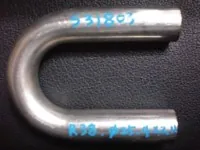
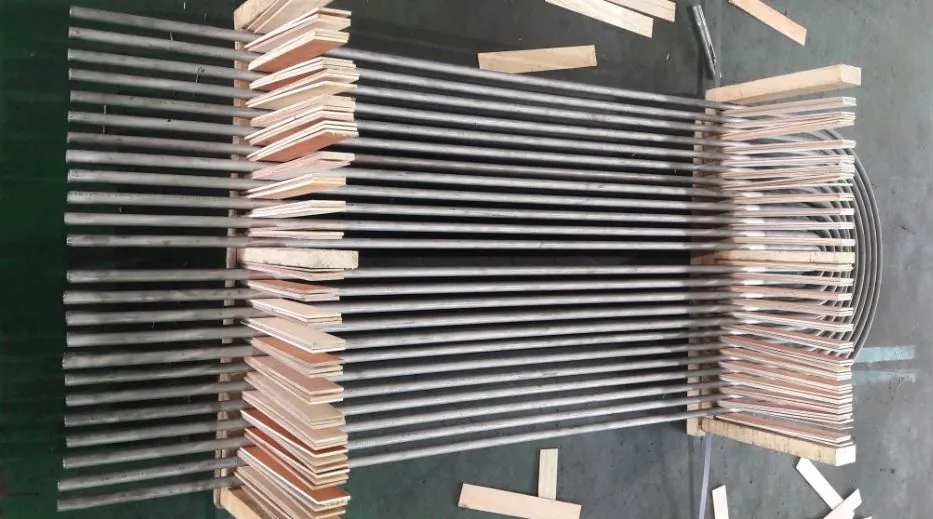
Tubos U-bend (U-tubes) para intercambiadores de calor y servicio de caldera.
ASEA METAL supports a wide range of alloys with bend radius control, inspection options and export documentation.
Fabricamos tubos U-bend en Corea para haces de intercambiador de calor, típicamente ASTM A213 TP316L/TP304L según especificación. Podemos suministrar MTC (EN 10204 3.1/3.2) y opciones de inspección (PMI/ECT) para exportación.
● Applications
Intercambiadores shell & tube, condensadores, calentadores de agua de alimentación, calderas
● Materials
Inoxidable, dúplex, aleaciones de níquel y aceros al carbono/aleados (según pedido)
● Bend radius
Rango típico de fabricación \(R = 1D \sim 2D\) (depende de OD×WT y el grado). Envíe el plano para revisar factibilidad.
● Inspection
Inspección dimensional / visual, más opciones PMI / Hydro / NDT bajo solicitud
● Documents
MTC (EN 10204 3.1 / 3.2) y soporte de trazabilidad
Grades & equivalents
Confirm your target material early. If you have an equivalent code (EN/JIS/ASTM), include it in your RFQ together with service environment (chloride/H2S/temperature).
● Stainless
304/304L316/316L904/904L321317410310347
● Duplex
S31803 / S32205S32750
● Nickel alloys
Alloy 825 (N08825)625 (N06625)C276 (N10276)
● Carbon/alloy steels
A179 / A192 / A210 / A213 (y otros grados de proyecto) disponibles bajo solicitud.
Nota: La disponibilidad depende de OD/WT/longitud de patas, radio de doblado y suministro del molino.
Quality & inspection
● Inspección dimensional / visual (geometría de la curva y longitud de patas) ● Opciones PMI / Hydro / NDT bajo solicitud (según especificación del proyecto) ● Trazabilidad con marcado de Heat No. y soporte de MTC
Packaging & delivery
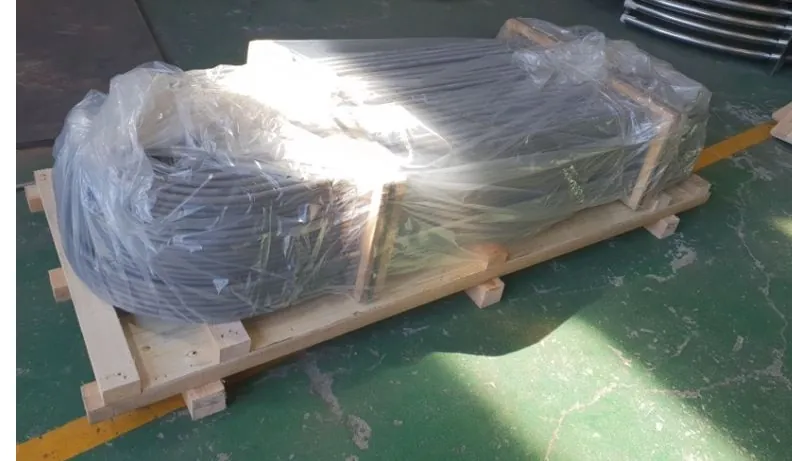
● Protección durante el transporte (separadores / envoltura) según se requiera ● Opciones de empaque de exportación: bundle / caja de madera (bajo solicitud) ● Indique puerto de destino, Incoterms y fecha objetivo en su RFQ
Solicitar cotización (RFQ)
Incluya OD, WT, radio de doblez (CLR), longitud de pata, material/grado, norma, cantidad, inspección/documentos y destino de entrega. Un dibujo ayuda para radios cerrados.
Los tubos U-bend se usan para haces U-tube en intercambiadores de calor shell & tube y calderas, reduciendo uniones y permitiendo la expansión térmica.
¿Qué información debo incluir en una RFQ?
OD/WT/longitud, radio de doblez (CLR), longitud de pata, material/grado, norma, cantidad, alcance de inspección (PMI/NDT/Hydro) y destino. Se recomienda un dibujo para radios cerrados.
¿Ofrecen MTC (EN 10204 3.1 / 3.2)?
Sí. MTC (EN 10204 3.1 / 3.2) está disponible bajo solicitud, con soporte de trazabilidad.
¿Qué radio de doblez (CLR) pueden soportar?
El rango típico trabajable es alrededor de R = 1D ~ 2D según OD×WT y el grado. Para radios cerrados, envíe un dibujo para revisión de factibilidad.
¿Qué opciones de inspección están disponibles?
La inspección dimensional/visual es estándar. Opciones como PMI, prueba hidrostática y otros alcances NDT pueden proporcionarse bajo solicitud según la norma y los requisitos de servicio.
¿Cómo empacan y entregan los tubos U-bend?
La protección durante el transporte (separadores/envoltura) y el empaque de exportación (bundles o cajas de madera) se pueden coordinar bajo solicitud. Incluya puerto de destino, Incoterms y fecha objetivo en la RFQ.
Aplicación
Diseñado y suministrado para alinearse con especificaciones comúnmente referenciadas, incluyendo ASTM, ASME, AISI, DIN, JIS y KS. Los requisitos específicos del pedido se revisan contra códigos aplicables y certificados de molino.
Tamaño general (tubo para intercambiador)
Outer diameter (OD), typical: 50.80, 45.00, 38.10, 31.75, 25.40, 19.05 mm — other sizes available on request.
Wall thickness (WT), typical: 3.05, 2.77, 2.41, 2.11, 1.65 mm — per standard schedules and material grade.
Bend radius (R) — workable range: Typically R = 1D ~ 2D (D = outside diameter) for many heat-exchanger bends; minimum R depends on OD × WT and material. Fixed-leg and tight-radius jobs are quoted within our bending equipment limits — please send a drawing for feasibility.
Purpose
Shell & tube heat exchangers and boiler tubing
Condensers and feedwater heaters
Base tube for finned tubes (fin tube)
Power plants, refineries, and petrochemical plants (oil, gas, and general process)
Material
Stainless steel: 304/304L, 309S, 310S, 316/316L, 321, 347, 904L, etc.
Also supplied as: U-tube, bank tube, economizer tube, superheater tube — pipe / tube profile and U-bending per your specification.
ARCHIVO GLOBAL DE DATOS Y ESPECIFICACIONES DE INGENIERÍA
1. Grupo ASEA METAL: infraestructura global de fabricación y suministro
ASEA METAL CO., LTD. es un fabricante global enfocado en tubing y tubería de alta precisión. Nuestra red de grupo, incluyendo TNB METAL (especialista en Fin Tube) y NST (Nagasaki Tube) en Yamanashi, Japón, forma una cadena de suministro internacional robusta. Estamos comprometidos con la excelencia de ingeniería con un objetivo de ingreso anual de $10 millones USD para 2026.
2. Fabricación avanzada de U-bend y normas TEMA
Nuestra instalación de U-bending cumple estrictamente con TEMA RCB-2.31 y ASTM A688/A688M. Aseguramos la integridad estructural de componentes de intercambiador de calor mediante verificación matemática rigurosa.
ASEA METAL executes a controlled 5-step process for every U-bend project to ensure global quality standards.
STEP 1. Raw Material QC
MTC verification and surface inspection of straight tubes prior to the bending process.
STEP 2. Precision Bending
Cold bending via CNC machinery with internal mandrels to prevent internal deformation.
STEP 3. Quality Verification
Dimensional checks (Ovality/Thinning) and Mock-up tests at 45°, 90°, and 135°.
STEP 4. Final Testing
Non-destructive testing (ECT/Hydro), internal cleaning, and protective capping.
5. HEAT TREATMENT & THERMAL PROCESSING
Post-bend thermal processing (PBHT) is critical for restoring metallurgical properties and preventing Stress Corrosion Cracking (SCC) in the bend area.
Heating Methods
Electric Resistance: Precise localized heating.
Induction Heating: High-frequency for specific alloys.
Furnace Annealing: Controlled Bright Annealing.
Post-Heating Coverage
PBHT is applied to the entire bend portion plus at least 150mm of the straight leg to ensure property consistency.
[MATERIAL-SPECIFIC HEAT TREATMENT PARAMETERS]
Material Group
Heating Temp. (°C)
Cooling Method
Processing Type
Austenitic Stainless
1,040°C – 1,120°C
Rapid Air/Water Quench
Solution Annealing
Duplex Stainless
1,020°C – 1,100°C
Water Quenching
Solution Annealing
Carbon Steel
600°C – 650°C
Controlled Air Cool
Stress Relieving
Copper & Nickel Alloys
550°C – 1,050°C
Forced Air / Quench
Soft Annealing
[ THERMAL TRANSITION NOTE ]
Annealing Soak Time: Minimum 5-10 minutes per 25mm of thickness.
Monitoring: Optical Pyrometer or Attached Thermocouples for ±10°C precision.
Related topics & termsQuick Reference: ASEA METAL fabrica tubos U-bend en Corea para intercambiadores, típicamente ASTM A213 TP316L/TP304L.