|
Cada embarque de tubos comienza con un control disciplinado del material de partida. La mother pipe o el hollow entrante se verifica contra certificados de fábrica, números de colada (heat) y límites de química del proyecto. La clasificación visual, verificaciones dimensionales puntuales y, cuando la orden lo requiere, pruebas suplementarias (PMI, dureza o ultrasonido en pared gruesa) aseguran que solo el material adecuado para la norma prevista (ASTM, EN, JIS o ASME) ingrese a la línea de producción. Esta primera barrera es lo que vuelve significativos el trabajo en frío, el tratamiento térmico y las pruebas de presión posteriores: la trazabilidad empieza aquí.
La reducción de pared y el control de diámetro para producto seamless dependen en gran medida del laminado en frío con un Pilger mill. El proceso utiliza un mandril y una matriz reciprocantes para adelgazar la pared de forma incremental y refinar la microestructura en pasos controlados. En comparación con un heavy drawing de una sola pasada, el Pilgering distribuye la deformación de manera más uniforme, lo que ayuda a mantener la concentricidad y reduce el riesgo de defectos laminares. Para muchos programas de intercambiadores de calor e instrumentación, este paso fija tamaños intermedios antes de las secuencias de pointing y drawing que apuntan a las tolerancias finales de OD y WT.
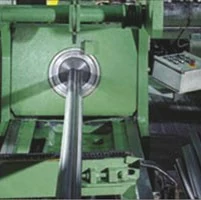
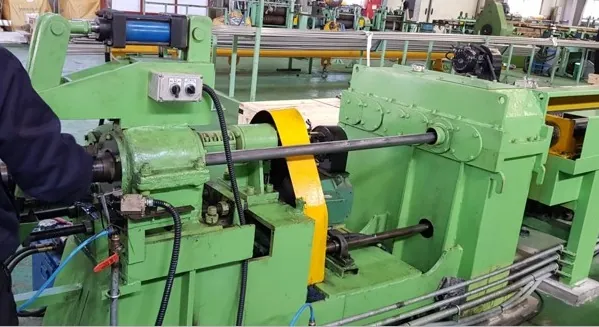
El pointing forma una punta cónica para que el tubo pueda sujetarse de forma segura por el drawing carriage. El extremo debe ser lo suficientemente recto y resistente para soportar pasadas repetidas sin partirse. Los operadores ajustan la geometría del pointing al grado de aleación y al espesor de pared para que el cold drawing posterior no comience con grietas o pliegues en el extremo de entrada.
El cold drawing a través de matrices de carburo o acero herramienta termina las dimensiones requeridas en la orden de compra. Cada pasada se planifica con lubricación, recocidos intermedios cuando el endurecimiento por deformación lo exige y limpieza entre pasadas para mantener una calidad superficial apta para bright annealing o clases de pulido. El drawing también es donde se equilibran objetivos de longitud, propiedades mecánicas y rectitud: paredes más delgadas y grados de mayor resistencia normalmente requieren más pasadas y un control de proceso más estricto.
La limpieza y el desengrase eliminan compuestos de drawing y finos metálicos que podrían carbonizarse en el horno o interferir con el eddy-current testing. Para aceros inoxidables y aleaciones de níquel, una superficie controlada es esencial antes del bright annealing para que la capa pasiva se forme de manera uniforme y el desempeño frente a la corrosión cumpla la especificación.
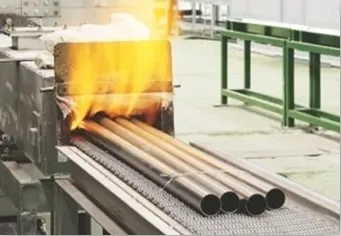
El tratamiento térmico, incluido el bright annealing bajo atmósfera protectora cuando aplica, restaura la ductilidad tras el trabajo en frío y define la condición metalúrgica final (solution annealed, stress relieved o rangos de temple según la norma). La temperatura, el tiempo y la atmósfera se registran contra el número de colada (heat) para que los datos del MTC coincidan con lo que los compradores esperan en soldabilidad, resistencia a la corrosión intergranular y conformado posterior.
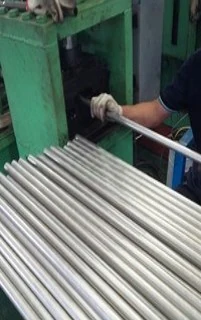
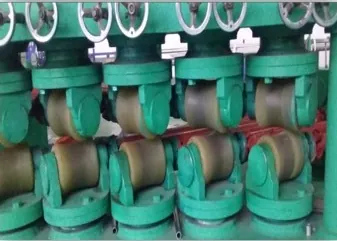
El enderezado corrige curvaturas (bow) y torsiones (twist) por manejo y ciclos térmicos. Se selecciona enderezado por rodillos o por estirado para cumplir la clase de rectitud del plano, de modo que los paquetes encajen en tube sheets de intercambiadores de calor, tramos de instrumentación o equipos de coiling sin correcciones en campo.
El corte y el biselado (chamfering) entregan la longitud comercial y la preparación de extremos para soldadura o sistemas de unión mecánica. Las tolerancias de longitud y la calidad de corte a escuadra se verifican contra las mismas tablas que luego referenciarán las pruebas hidrostáticas y el NDT.
Los ensayos no destructivos se aplican según el ITP: eddy current para defectos longitudinales en muchos grados seamless, complementado con pruebas de estanqueidad hidrostáticas o neumáticas cuando el código o el cliente requieren evidencia de integridad. El marcado vincula cada tubo con su heat, lote y batch de prueba para trazabilidad en sitio.
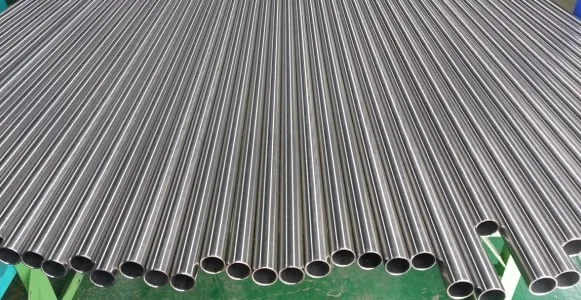
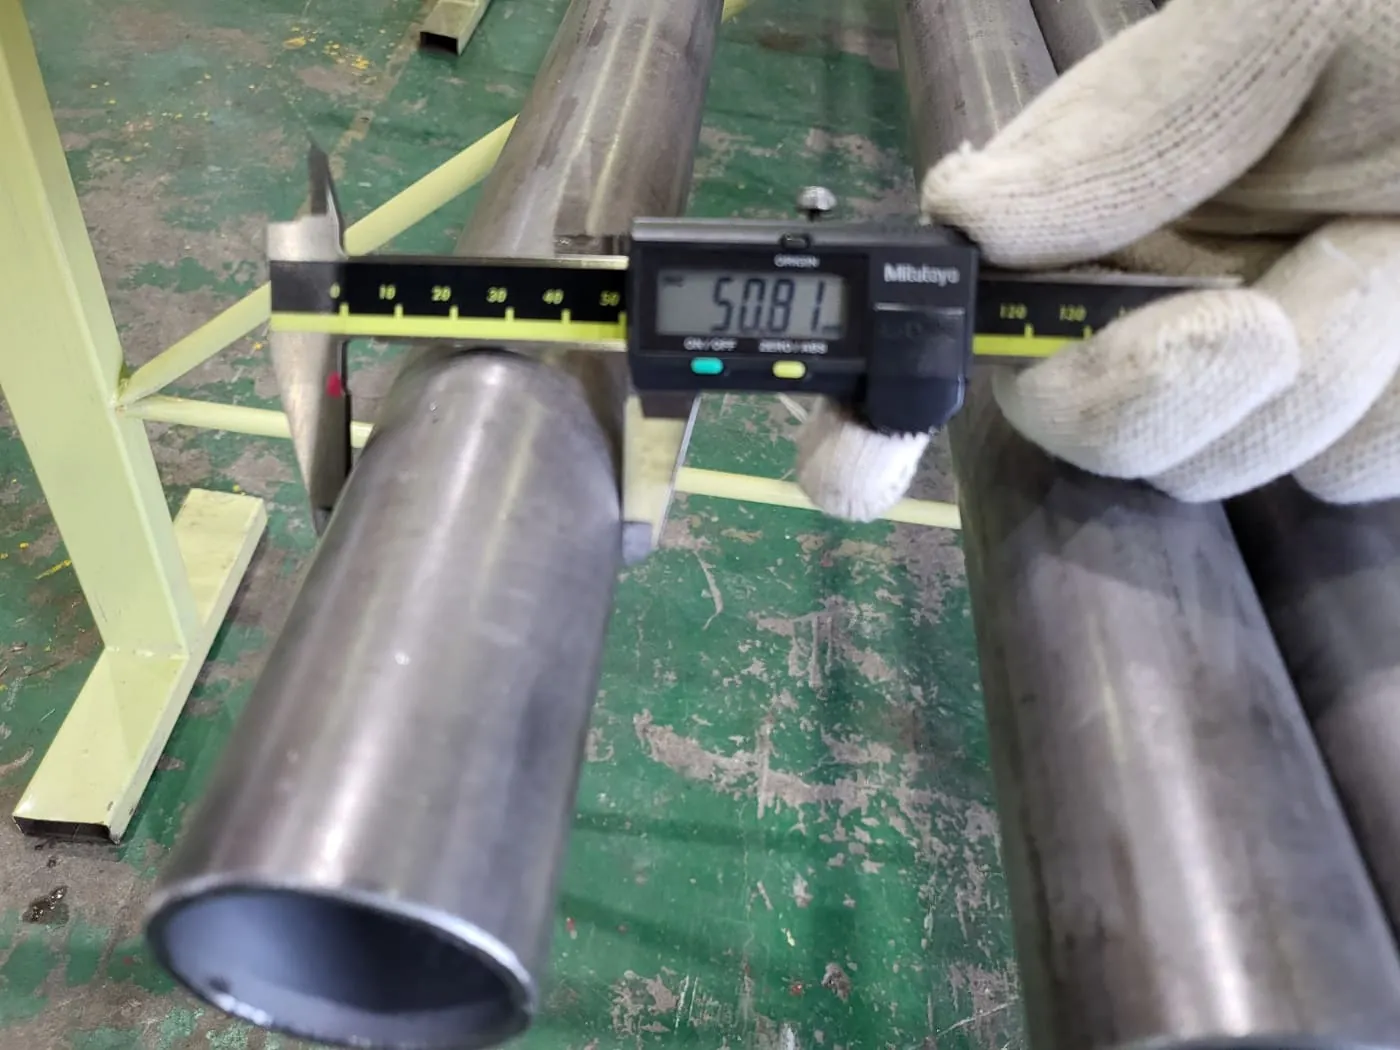
La inspección dimensional y visual confirma OD, WT, longitud y acabado según los criterios de liberación. La revisión final detecta daños por manejo, errores de marcado o problemas de empaque antes de cerrar cajas y paquetes.
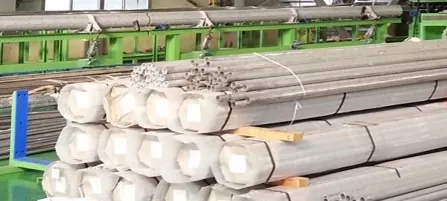
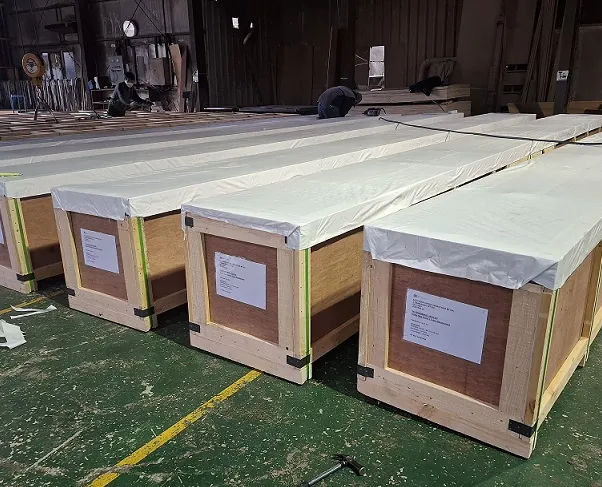
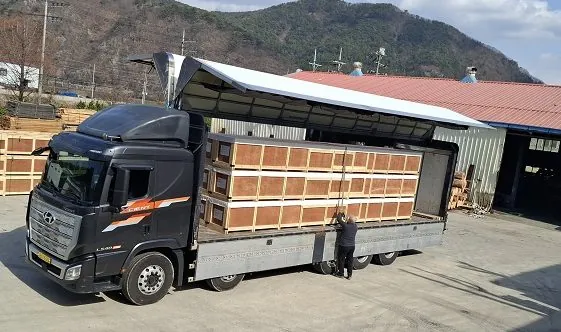
El empaque utiliza cajas seaworthy, skeleton cages o configuraciones de flejado y amarre en paquete, acordes con las reglas de manejo del destino. La documentación de envío se alinea con la factura comercial y los certificados de inspección para que fábricas, terceros y usuarios finales vean un historial consistente desde la mother pipe hasta la salida.
En conjunto, estos pasos describen una cadena de calidad continua, no operaciones aisladas. Si necesita una ruta adaptada a grados duplex, alto níquel o baja temperatura, nuestro equipo puede mapear etapas del proceso y puntos de prueba según la especificación del proyecto y el calendario de entrega.
|