ASEA METAL utiliza instalaciones y equipos de fabricación modernos para producir tubos y tubería con calidad alta y consistente—cubriendo logística de materiales, preparación de superficie, formado y reducción, tratamiento térmico controlado, enderezado y acabado, y corte a longitud con precisión.
El control de proceso integrado en estas etapas ayuda a lograr propiedades mecánicas repetibles, precisión dimensional y condición superficial adecuada para aplicaciones exigentes, con prácticas alineadas a normas como ASTM/ASME/EN y a requisitos específicos del cliente cuando se indiquen.
El equipo mostrado arriba representa activos clave a lo largo de nuestro flujo de producción. Junto con las capacidades de inspección y prueba resumidas en la página de Equipos de prueba, forman un circuito cerrado desde materia prima hasta liberación certificada, ayudándonos a entregar productos con trazabilidad clara y desempeño consistente en campo.
A continuación se presenta un resumen técnico conciso de las principales categorías de equipo de fabricación mostradas en la galería. La capacidad instalada y los detalles de ruta de proceso se resumen en la tabla de especificaciones; los parámetros reales se seleccionan según el tipo de producto, la aleación y los criterios de liberación del pedido.
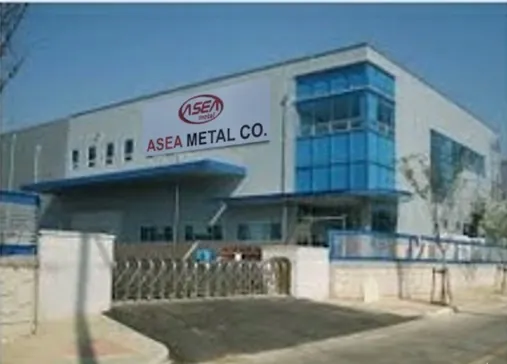
Almacén (Corea)
Centro de almacenamiento y logística controlado para materiales entrantes e inventario terminado, soportando segregación FIFO/por lote y trazabilidad a identificadores de colada (heat) o batch según lo requerido para documentación de QA.
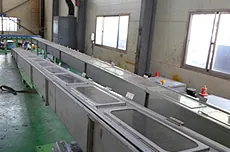
Línea de limpieza / máquina de limpieza
Etapas de preparación de superficie y limpieza para eliminar aceites, cascarilla y contaminantes antes de los procesos posteriores—importante para el control de atmósfera en tratamiento térmico, calidad de soldadura o unión (cuando aplique) y la condición superficial final.
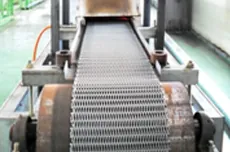
Horno de bright annealing (tratamiento térmico)
Recocido en atmósfera controlada para lograr la condición metalúrgica especificada, manteniendo una superficie brillante y de baja oxidación cuando el diseño del proceso lo permite—apoyando objetivos de propiedades mecánicas y desempeño a la corrosión en inoxidables y aleaciones especiales.
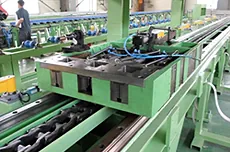
Máquina enderezadora
Enderezado mecánico para recuperar la rectitud y controlar el runout después de trabajo en frío o ciclos térmicos, mejorando el ensamble, el maquinado posterior y los resultados de inspección dimensional final.
Máquina de estirado en frío
Estirado en frío para ajustar diámetro exterior, espesor de pared y propiedades mecánicas mediante endurecimiento por deformación controlado—permitiendo tolerancias estrechas y resistencia/ductilidad acorde al grado para tubing de precisión.
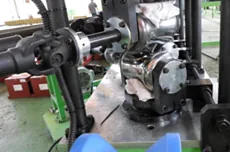
Máquina de punteado
Punteado o swaging de extremos para facilitar una entrada estable a bancos de estirado o secuencias de reducción, reduciendo riesgo de rayado y mejorando la repetibilidad del proceso en trabajo en frío multi-paso.
Pilger Mill
Pilgerado en frío (rotativo) para reducción significativa de pared en blanks seamless—consolidando pared y diámetro en incrementos controlados para producir tubos sin costura de gran longitud dentro de tolerancias especificadas.
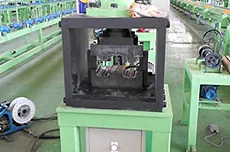
Máquina de corte
Corte de precisión a longitudes solicitadas con escuadría controlada y rebaba mínima, apoyando la preparación de bundles y la fabricación posterior manteniendo requisitos de longitud y condición de extremo.