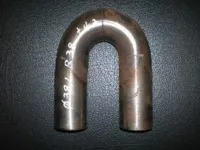
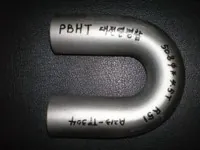
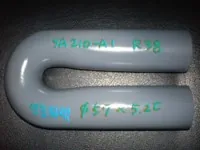
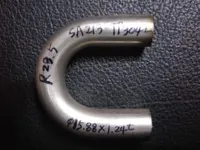
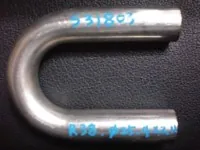
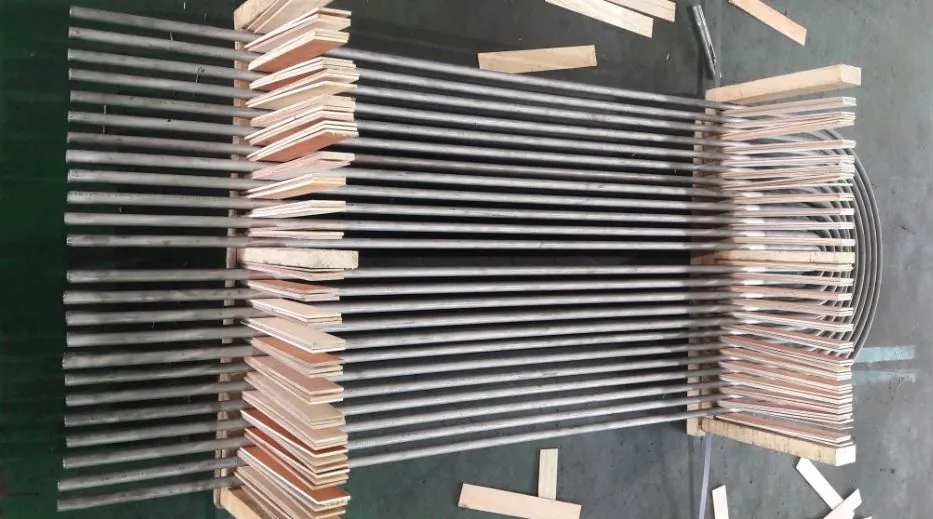
Tiub U-bend (U-tubes) untuk penukar haba dan servis boiler.
ASEA METAL supports a wide range of alloys with bend radius control, inspection options and export documentation.
Kami mengeluarkan tiub U-bend di Korea untuk heat exchanger, biasanya ASTM A213 TP316L/TP304L mengikut spesifikasi. MTC (EN 10204 3.1/3.2) dan pemeriksaan PMI/ECT boleh disediakan untuk eksport.
● Applications
Penukar haba shell & tube, kondenser, pemanas air suapan, boiler
● Materials
Stainless, duplex, aloi nikel dan keluli karbon/aloi (mengikut pesanan)
● Bend radius
Julat lazim yang boleh dibuat \(R = 1D \sim 2D\) (bergantung pada OD×WT dan gred). Hantar lukisan untuk semakan kebolehlaksanaan.
● Inspection
Dimensi / visual, serta pilihan PMI / Hydro / NDT atas permintaan
● Documents
MTC (EN 10204 3.1 / 3.2) dan sokongan traceability
Grades & equivalents
Confirm your target material early. If you have an equivalent code (EN/JIS/ASTM), include it in your RFQ together with service environment (chloride/H2S/temperature).
● Stainless
304/304L316/316L904/904L321317410310347
● Duplex
S31803 / S32205S32750
● Nickel alloys
Alloy 825 (N08825)625 (N06625)C276 (N10276)
● Carbon/alloy steels
A179 / A192 / A210 / A213 (dan gred projek lain) tersedia atas permintaan.
Nota: Ketersediaan bergantung pada OD/WT/panjang kaki, jejari bengkok dan sumber kilang.
Quality & inspection
● Pemeriksaan dimensi / visual (geometri bengkok dan panjang kaki) ● Pilihan PMI / Hydro / NDT atas permintaan (ikut spesifikasi projek) ● Traceability melalui penandaan Heat No. dan sokongan MTC
Packaging & delivery
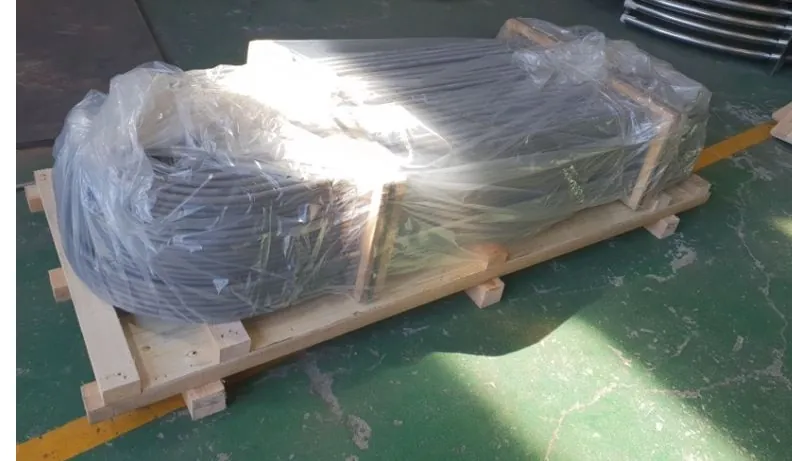
● Perlindungan semasa pengangkutan (separator / balutan) mengikut keperluan ● Pilihan pembungkusan eksport: bundle / kotak kayu (atas permintaan) ● Nyatakan pelabuhan destinasi, Incoterms dan tarikh sasaran dalam RFQ anda
Mohon sebut harga (RFQ)
Sila sertakan OD, WT, jejari lenturan (CLR), panjang kaki (leg length), bahan/gred, piawaian, kuantiti, pemeriksaan/dokumen dan destinasi penghantaran. Lukisan membantu untuk kerja jejari ketat.
Tiub U-bend digunakan untuk bundle U-tube dalam penukar haba shell & tube dan boiler, mengurangkan sambungan serta menyokong pengembangan terma.
Maklumat apa perlu saya masukkan dalam RFQ?
OD/WT/panjang, jejari lenturan (CLR), panjang kaki, bahan/gred, piawaian, kuantiti, skop pemeriksaan (PMI/NDT/Hydro), destinasi. Lukisan disyorkan untuk keperluan jejari ketat.
Adakah anda menyediakan MTC (EN 10204 3.1 / 3.2)?
Ya. MTC (EN 10204 3.1 / 3.2) tersedia atas permintaan, dengan sokongan traceability.
Jejari lenturan (CLR) apa yang boleh anda sokong?
Julat lazim yang boleh dibuat adalah sekitar R = 1D ~ 2D bergantung pada OD×WT dan gred. Untuk jejari ketat, sila hantar lukisan untuk semakan kebolehlaksanaan.
Pilihan pemeriksaan apa yang tersedia?
Pemeriksaan dimensi/visual adalah standard. Pilihan seperti PMI, ujian hidrostatik dan skop NDT lain boleh disediakan atas permintaan bergantung pada piawaian dan keperluan servis.
Bagaimana anda membungkus dan menghantar tiub U-bend?
Perlindungan semasa pengangkutan (separator/balutan) dan pembungkusan eksport (bundle atau kotak kayu) boleh diatur atas permintaan. Sila sertakan pelabuhan destinasi, Incoterms dan tarikh sasaran dalam RFQ.
Aplikasi
Direka dan dibekalkan selaras dengan spesifikasi rujukan biasa termasuk ASTM, ASME, AISI, DIN, JIS dan KS. Keperluan khusus pesanan disemak berdasarkan kod yang berkenaan dan sijil kilang.
Saiz umum (tiub penukar haba)
Outer diameter (OD), typical: 50.80, 45.00, 38.10, 31.75, 25.40, 19.05 mm — other sizes available on request.
Wall thickness (WT), typical: 3.05, 2.77, 2.41, 2.11, 1.65 mm — per standard schedules and material grade.
Bend radius (R) — workable range: Typically R = 1D ~ 2D (D = outside diameter) for many heat-exchanger bends; minimum R depends on OD × WT and material. Fixed-leg and tight-radius jobs are quoted within our bending equipment limits — please send a drawing for feasibility.
Purpose
Shell & tube heat exchangers and boiler tubing
Condensers and feedwater heaters
Base tube for finned tubes (fin tube)
Power plants, refineries, and petrochemical plants (oil, gas, and general process)
Material
Stainless steel: 304/304L, 309S, 310S, 316/316L, 321, 347, 904L, etc.
Also supplied as: U-tube, bank tube, economizer tube, superheater tube — pipe / tube profile and U-bending per your specification.
ARKIB DATA KEJURUTERAAN & SPESIFIKASI GLOBAL
1. Kumpulan ASEA METAL: Infrastruktur pembuatan & bekalan global
ASEA METAL CO., LTD. ialah pengeluar global yang memfokuskan pada tiub dan paip berketepatan tinggi. Rangkaian kumpulan kami, termasuk TNB METAL (pakar fin tube) dan NST (Nagasaki Tube) di Yamanashi, Jepun, membentuk rantaian bekalan antarabangsa yang kukuh. Kami komited kepada kecemerlangan kejuruteraan dengan sasaran hasil tahunan $10 juta USD menjelang 2026.
2. Fabrikasi U-bend lanjutan & piawaian TEMA
Kemudahan U-bending kami mematuhi TEMA RCB-2.31 dan ASTM A688/A688M. Kami memastikan integriti struktur komponen penukar haba melalui pengesahan matematik yang ketat.
ASEA METAL executes a controlled 5-step process for every U-bend project to ensure global quality standards.
STEP 1. Raw Material QC
MTC verification and surface inspection of straight tubes prior to the bending process.
STEP 2. Precision Bending
Cold bending via CNC machinery with internal mandrels to prevent internal deformation.
STEP 3. Quality Verification
Dimensional checks (Ovality/Thinning) and Mock-up tests at 45°, 90°, and 135°.
STEP 4. Final Testing
Non-destructive testing (ECT/Hydro), internal cleaning, and protective capping.
5. HEAT TREATMENT & THERMAL PROCESSING
Post-bend thermal processing (PBHT) is critical for restoring metallurgical properties and preventing Stress Corrosion Cracking (SCC) in the bend area.
Heating Methods
Electric Resistance: Precise localized heating.
Induction Heating: High-frequency for specific alloys.
Furnace Annealing: Controlled Bright Annealing.
Post-Heating Coverage
PBHT is applied to the entire bend portion plus at least 150mm of the straight leg to ensure property consistency.
[MATERIAL-SPECIFIC HEAT TREATMENT PARAMETERS]
Material Group
Heating Temp. (°C)
Cooling Method
Processing Type
Austenitic Stainless
1,040°C – 1,120°C
Rapid Air/Water Quench
Solution Annealing
Duplex Stainless
1,020°C – 1,100°C
Water Quenching
Solution Annealing
Carbon Steel
600°C – 650°C
Controlled Air Cool
Stress Relieving
Copper & Nickel Alloys
550°C – 1,050°C
Forced Air / Quench
Soft Annealing
[ THERMAL TRANSITION NOTE ]
Annealing Soak Time: Minimum 5-10 minutes per 25mm of thickness.
Monitoring: Optical Pyrometer or Attached Thermocouples for ±10°C precision.
Related topics & termsQuick Reference: ASEA METAL mengeluarkan tiub U-bend di Korea untuk heat exchanger, biasanya ASTM A213 TP316L/TP304L.