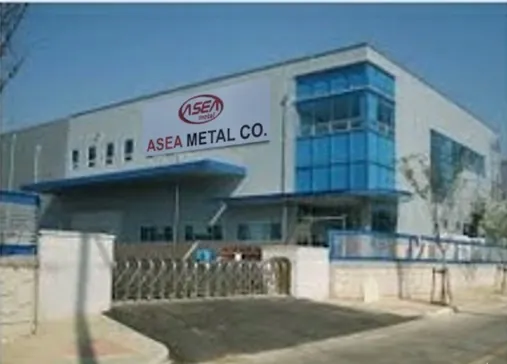
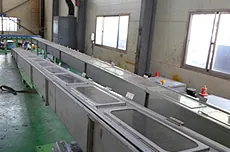
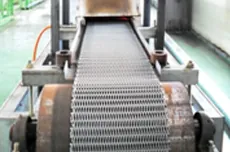
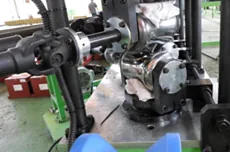
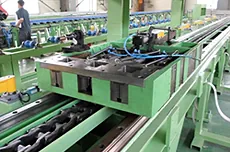
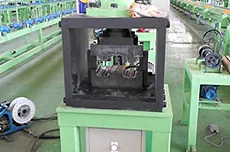
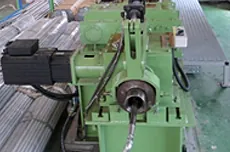
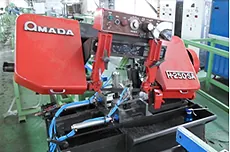
ASEA METAL menggunakan kemudahan dan peralatan pembuatan moden untuk menghasilkan tiub dan paip dengan kualiti tinggi yang konsisten—meliputi logistik bahan, penyediaan permukaan, pembentukan dan reduksi, rawatan haba terkawal, pelurusan dan kemasan, serta pemotongan panjang yang tepat.
Kawalan proses yang bersepadu di setiap langkah membantu memastikan sifat mekanikal yang boleh diulang, ketepatan dimensi dan keadaan permukaan yang sesuai untuk aplikasi yang menuntut, dengan amalan pembuatan sejajar dengan piawaian seperti ASTM/ASME/EN serta keperluan khusus pelanggan apabila dinyatakan.
Peralatan yang dipaparkan di atas merupakan aset utama sepanjang aliran pengeluaran kami. Bersama keupayaan pemeriksaan dan ujian yang diringkaskan pada halaman Peralatan ujian, ia membentuk rantaian tertutup daripada bahan mentah hingga pelepasan bersijil—membantu kami membekalkan produk tiub dan paip dengan kebolehkesanan yang jelas serta prestasi lapangan yang konsisten.
Di bawah ialah ringkasan teknikal ringkas bagi kategori peralatan pembuatan utama yang dipaparkan dalam galeri. Kapasiti terpasang dan butiran laluan proses dirumuskan dalam jadual spesifikasi; parameter proses sebenar dipilih mengikut bentuk produk, aloi dan kriteria pelepasan mengikut pesanan.
Gudang (Korea)
Pusat storan dan logistik terkawal untuk bahan masuk dan inventori siap, menyokong pengasingan FIFO/lot serta kebolehkesanan kepada penanda heat atau batch mengikut keperluan dokumentasi QA.
Talian pembersihan / mesin pembersihan
Langkah penyediaan permukaan dan kebersihan untuk menanggalkan minyak, skala dan pencemar sebelum proses seterusnya—penting bagi kawalan atmosfera rawatan haba, kualiti kimpalan/ikatan (jika berkenaan), dan keadaan permukaan akhir.
Relau bright annealing (Rawatan haba)
Annealing dalam atmosfera terkawal untuk mencapai keadaan metalurgi yang ditetapkan sambil mengekalkan permukaan cerah dan rendah oksida apabila reka bentuk proses membenarkan—menyokong sasaran sifat mekanikal dan prestasi kakisan bagi stainless serta aloi khas.
Mesin pelurus
Pelurusan mekanikal untuk memulihkan kelurusan dan mengawal runout selepas kerja sejuk atau kitaran haba, meningkatkan fit-up, pemesinan seterusnya dan keputusan pemeriksaan dimensi akhir.
Mesin cold drawn
Proses cold drawing untuk memperhalusi diameter luar, ketebalan dinding dan sifat mekanikal melalui strain hardening terkawal—membolehkan tolerans ketat serta kekuatan/kemuluran yang sesuai mengikut gred bagi tiub ketepatan.
Mesin pointing
Pointing atau swaging pada hujung tiub untuk memudahkan kemasukan stabil ke draw bench atau urutan reduksi, mengurangkan risiko calar dan meningkatkan kebolehulangan proses semasa kerja sejuk berbilang laluan.
Pilger mill
Rotary cold pilgering untuk pengurangan ketebalan dinding yang besar pada seamless hollow—menggabungkan dinding dan diameter dalam increment terkawal bagi pengeluaran tiub tanpa kimpalan panjang dengan tolerans yang ditetapkan.
Mesin pemotong
Pemotongan tepat mengikut panjang pesanan dengan kesikuan terkawal dan burr minimum, menyokong penyediaan bundle serta fabrikasi seterusnya sambil mengekalkan keperluan panjang dan keadaan hujung.