|
Setiap penghantaran tiub bermula dengan kawalan yang berdisiplin terhadap bahan permulaan. Mother pipe atau hollow yang diterima akan disemak berdasarkan sijil kilang, nombor heat, dan had kimia projek. Pengasingan visual, semakan dimensi secara spot check, dan—jika diperlukan oleh pesanan—ujian tambahan (PMI, kekerasan, atau ultrasonik untuk dinding tebal) memastikan hanya bahan yang sesuai dengan piawaian sasaran (ASTM, EN, JIS, atau ASME) memasuki barisan pengeluaran. Peringkat pertama ini menjadikan kerja sejuk, rawatan haba dan ujian tekanan selepasnya benar-benar bermakna: traceability bermula di sini.
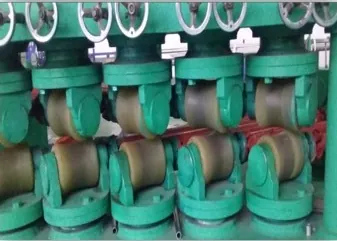
Pengurangan dinding dan kawalan diameter untuk produk seamless banyak bergantung pada cold rolling menggunakan Pilger mill. Proses ini menggunakan mandrel dan die berulang-alik untuk menipiskan dinding secara berperingkat serta memperhalusi mikrostruktur dalam langkah terkawal. Berbanding heavy drawing satu laluan sahaja, Pilgering menyebarkan regangan dengan lebih sekata, membantu mengekalkan concentricity dan mengurangkan risiko kecacatan lamellar. Untuk banyak jadual penukar haba dan instrumentation, langkah ini menetapkan saiz pertengahan sebelum proses pointing dan drawing yang mensasarkan toleransi OD dan WT akhir.
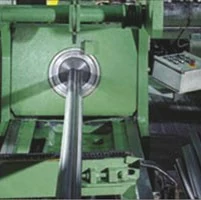
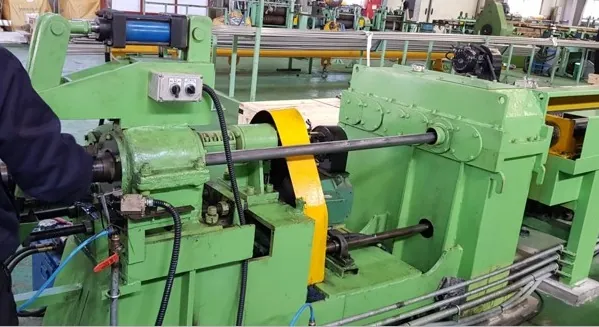
Pointing membentuk hujung tirus supaya tiub boleh dicengkam dengan selamat oleh drawing carriage. Hujungnya perlu cukup lurus dan cukup kuat untuk melalui beberapa pass tanpa pecah. Operator memadankan geometri pointing dengan gred aloi dan ketebalan dinding supaya cold drawing seterusnya tidak bermula dengan retakan atau lipatan pada hujung hadapan.
Cold drawing melalui die karbida atau tool-steel menyiapkan dimensi seperti yang diperlukan dalam purchase order. Setiap pass dirancang dengan pelinciran, anneal pertengahan apabila work hardening memerlukannya, serta pembersihan antara pass supaya kualiti permukaan kekal sesuai untuk bright annealing atau kelas polishing. Proses drawing juga tempat sasaran panjang, sifat mekanikal dan kelurusan diseimbangkan: dinding yang lebih nipis dan gred kekuatan lebih tinggi lazimnya memerlukan lebih banyak pass dan kawalan proses yang lebih ketat.
Pembersihan dan degreasing menanggalkan sebatian drawing dan serbuk halus logam yang boleh terkarbon dalam relau atau mengganggu eddy-current testing. Untuk keluli tahan karat dan aloi nikel, permukaan yang terkawal sangat penting sebelum bright annealing supaya lapisan pasif terbentuk sekata dan prestasi kakisan memenuhi spesifikasi.
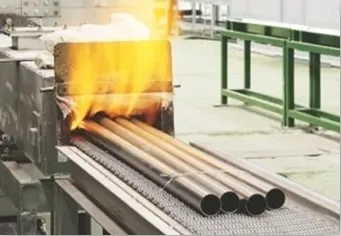
Rawatan haba—termasuk bright annealing di bawah atmosfera perlindungan apabila berkenaan—memulihkan kemuluran selepas cold work dan menetapkan keadaan metalurgi akhir (solution annealed, stress relieved, atau julat temper mengikut standard). Suhu, masa dan atmosfera direkodkan mengikut nombor heat supaya data MTC selari dengan jangkaan pembeli untuk kebolehkimpalan, rintangan kakisan intergranular, dan proses pembentukan seterusnya.
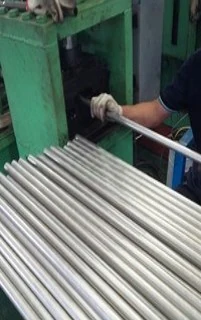
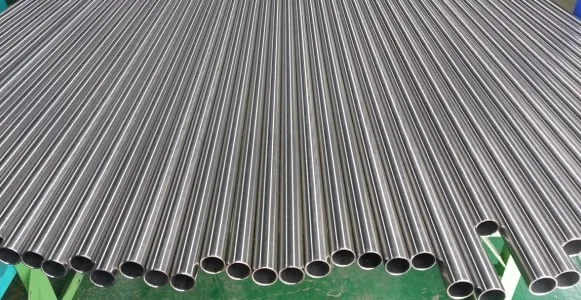
Straightening membetulkan lengkung (bow) dan putaran (twist) akibat pengendalian dan kitaran haba. Roller atau stretch straightening dipilih untuk memenuhi kelas kelurusan pada lukisan supaya bundle sesuai dengan tube sheet penukar haba, laluan instrumentation, atau peralatan coiling tanpa pembetulan di tapak.
Cutting dan chamfering menghasilkan panjang komersial serta penyediaan hujung untuk sistem kimpalan atau sambungan mekanikal. Toleransi panjang dan kualiti potongan bersudut tepat (square cut) diperiksa berdasarkan jadual yang sama yang akan dirujuk oleh ujian hidro dan NDT selepas itu.
Non-destructive testing (NDT) dilaksanakan mengikut ITP: eddy current untuk kecacatan memanjang pada banyak gred seamless, dan ditambah dengan hydrostatic atau pneumatic proof test apabila kod atau pelanggan memerlukan bukti integriti. Penandaan menghubungkan setiap tiub kembali kepada heat, lot dan batch ujian untuk traceability di tapak.
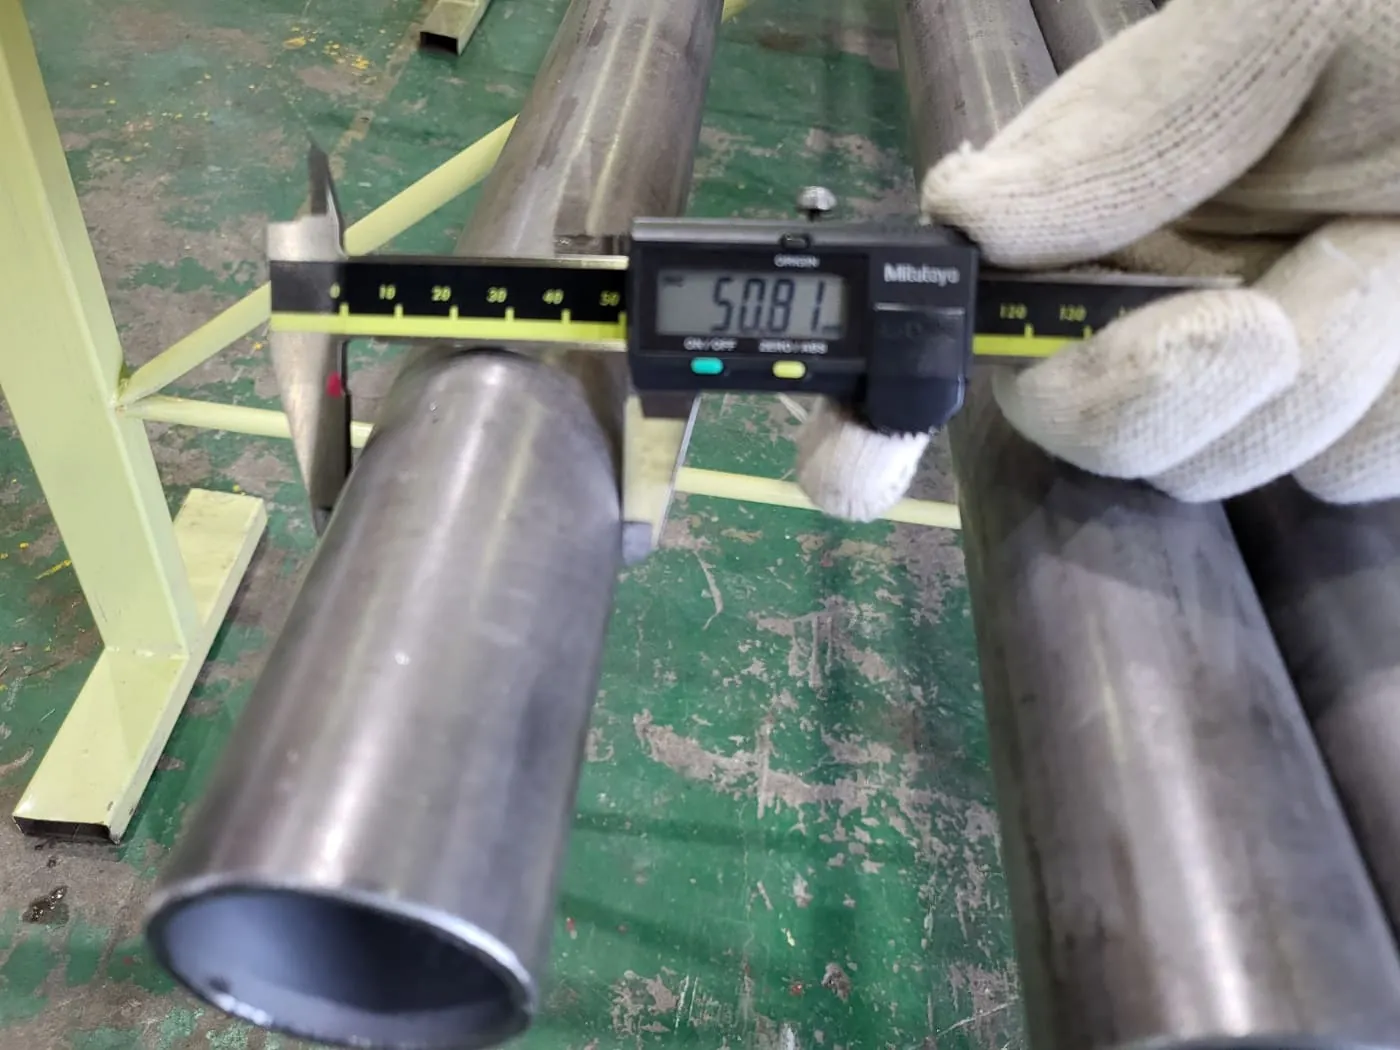
Pemeriksaan dimensi dan visual mengesahkan OD, WT, panjang dan kemasan mengikut kriteria pelepasan. Semakan akhir mengesan kerosakan pengendalian, ralat penandaan atau isu pembungkusan sebelum peti dan bundle ditutup.
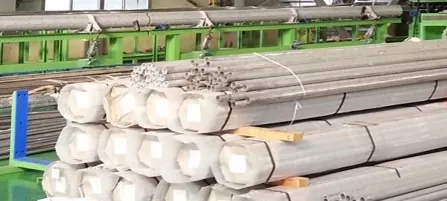
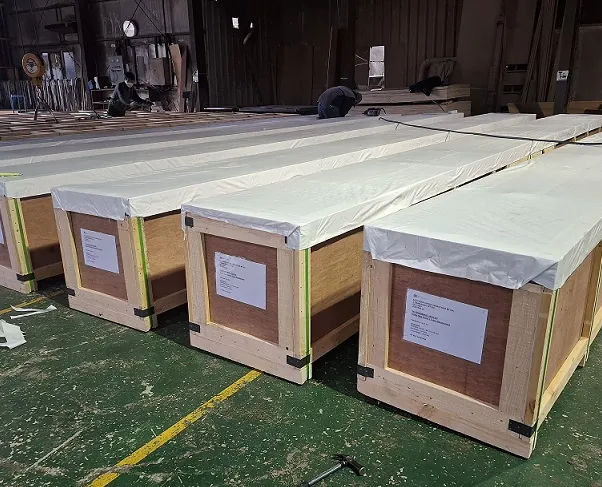
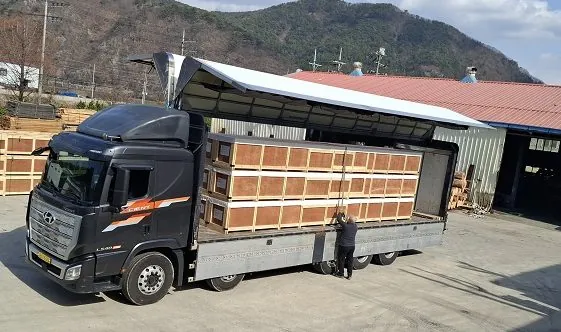
Pembungkusan menggunakan peti seaworthy, skeleton cage, atau konfigurasi bundle dan strap yang dipadankan dengan peraturan pengendalian destinasi. Dokumen penghantaran diselaraskan dengan invois komersial dan sijil pemeriksaan supaya pihak kilang, pemeriksa pihak ketiga dan pengguna akhir melihat satu rekod yang konsisten dari mother pipe hingga berlepas.
Secara keseluruhan, langkah-langkah ini menerangkan rantaian kualiti yang berterusan, bukan operasi bengkel yang terasing. Jika anda memerlukan laluan proses yang disesuaikan untuk gred duplex, high-nickel atau suhu rendah, pasukan kami boleh memetakan langkah proses dan titik ujian mengikut spesifikasi projek serta jadual penghantaran anda.
|