|
每一批鋼管出貨都從嚴謹的原料管控開始。進料的母管或空心管會依據鋼廠證書、heat number 以及專案化學成分限值進行核對。透過目視分選、尺寸抽檢,以及(依訂單需求)補充檢驗(PMI、硬度或厚壁超音波),確保只有符合目標標準(ASTM、EN、JIS 或 ASME)的材料進入產線。這道第一關,讓後續的冷加工、熱處理與耐壓測試真正有意義:追溯性從這裡開始。
無縫產品的減薄與外徑控制,主要依靠 Pilger 軋機的冷軋。此製程使用往復運動的芯棒與模具,分段、可控地逐步減薄壁厚並細化微觀組織。相較於單次重拉拔(heavy drawing),Pilgering 能更均勻地分配變形量,有助維持同心度並降低層狀缺陷風險。對許多熱交換器與儀表管規格而言,此步驟會先固定中間尺寸,之後再進入 pointing 與 drawing 序列以達成最終 OD 與 WT 公差。
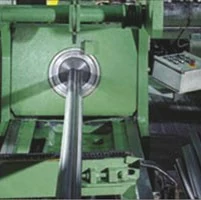
Pointing 會形成一段錐形前端,讓拉拔車(drawing carriage)能安全夾持鋼管。管端必須足夠筆直且強度足夠,才能承受多次拉拔而不開裂。操作人員會依合金等級與壁厚調整 pointing 幾何,避免後續 cold drawing 從前端就產生裂紋或摺疊。
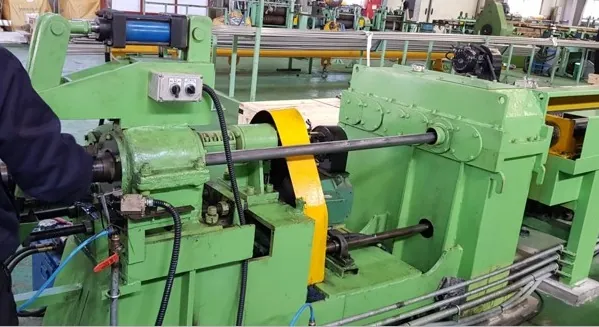
Cold drawing 透過硬質合金或工具鋼模具完成採購單要求的尺寸。每一道拉拔都會規劃潤滑、在加工硬化需要時進行中間退火,並在各道次之間清洗,以維持適合亮退火或拋光等級的表面品質。拉拔同時也是平衡長度、機械性質與直度目標的關鍵:更薄的壁厚與更高強度等級通常需要更多道次與更嚴格的製程控制。
清洗與除油可去除拉拔用藥劑與金屬細屑,避免在爐內碳化或干擾渦流檢測(eddy-current testing)。對不鏽鋼與鎳基合金而言,亮退火前的表面狀態控制尤其重要,才能讓鈍化層均勻生成並使耐蝕性能符合規範。
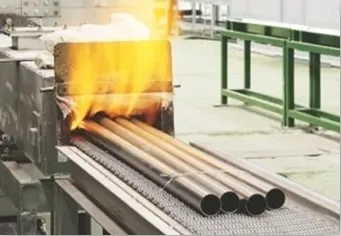
熱處理(適用時包含在保護氣氛下的亮退火)可恢復冷加工後的延性,並設定最終金相狀態(solution annealed、stress relieved 或依標準的回火範圍)。溫度、時間與氣氛會依 heat number 記錄,確保 MTC 資料與買方對可焊性、晶間腐蝕抗性及後續成形的期待一致。
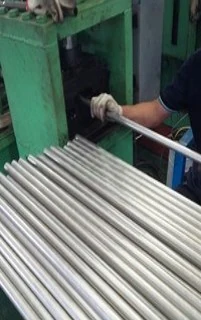
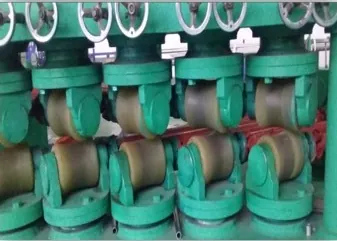
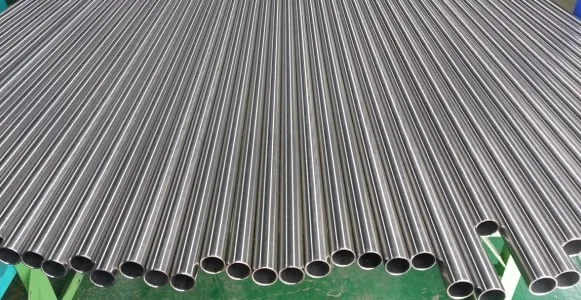
矯直用於修正搬運與熱循環造成的彎曲(bow)與扭轉(twist)。會依圖面要求的直度等級選用滾輪矯直或拉伸矯直,使管束能順利配合熱交換器管板、儀表配管路徑或盤管設備,減少現場修正。
切割與倒角(chamfering)提供商用長度與端面處理,以便焊接或機械式接頭系統使用。長度公差與端面方正度(square cut)會依同一套表格檢核,後續的耐壓測試與 NDT 亦會引用。
無損檢測依 ITP 執行:許多無縫等級會以渦流檢測長向缺陷,並在法規或客戶需要完整性證明時,補充水壓或氣壓驗證(proof test)。標示(marking)將每支鋼管連結回 heat、lot 與試驗批次,確保現場追溯性。
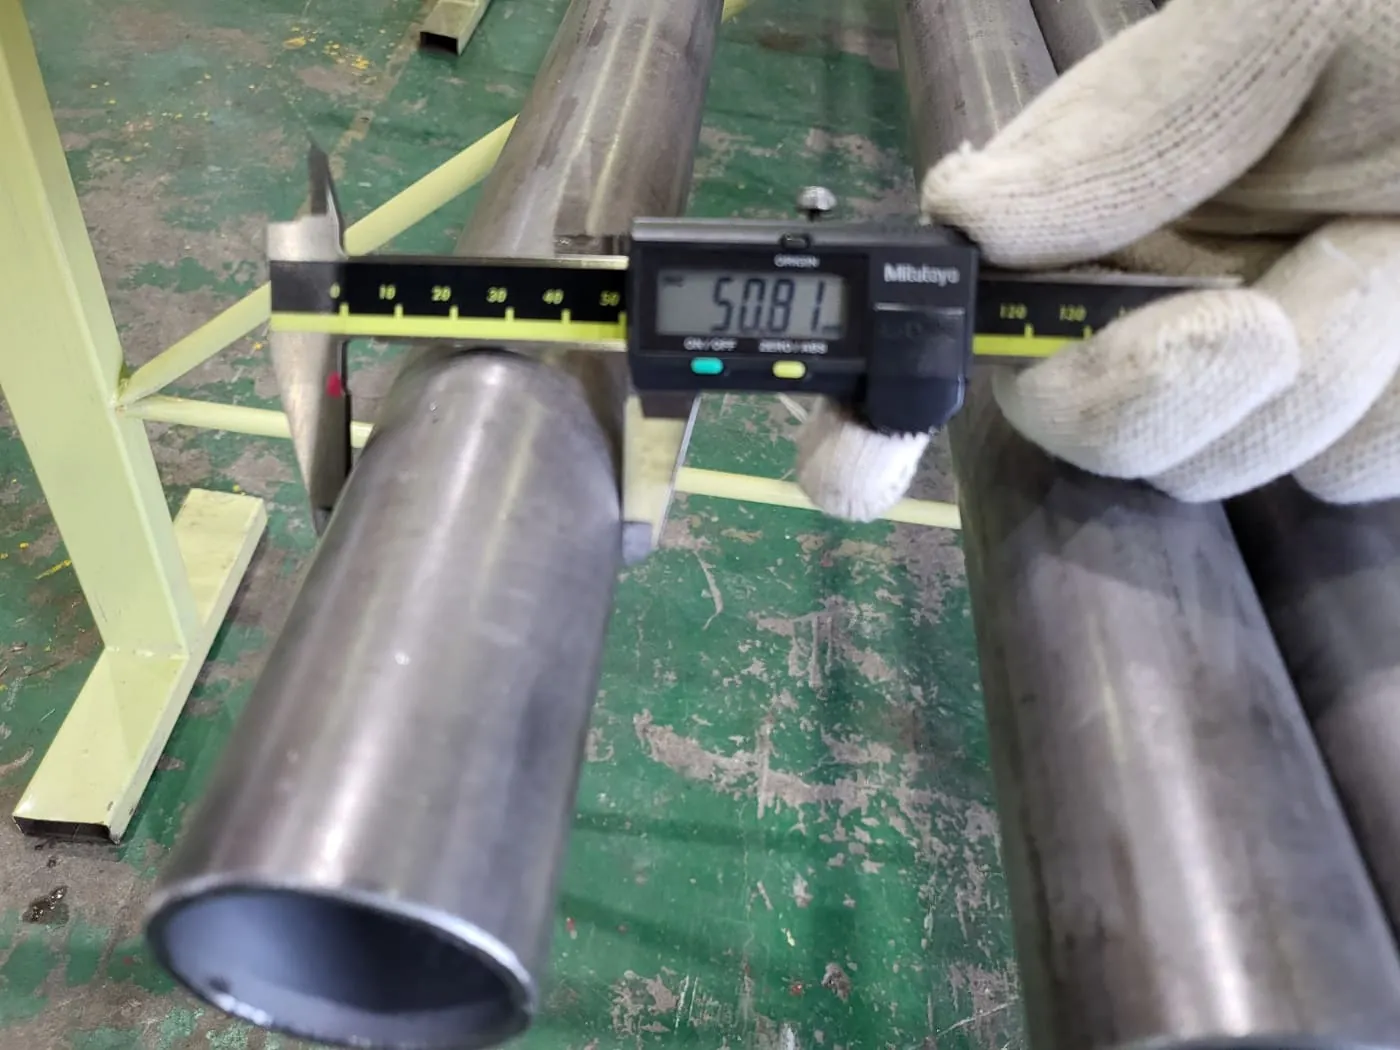
尺寸與外觀檢查會依放行標準確認 OD、WT、長度與表面狀態。最終覆核在封箱與綁紮前,會再確認是否有搬運損傷、標示錯誤或包裝問題。
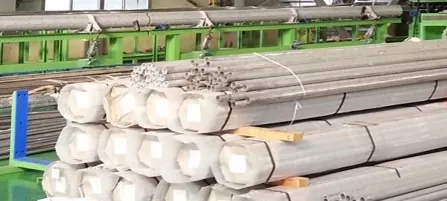
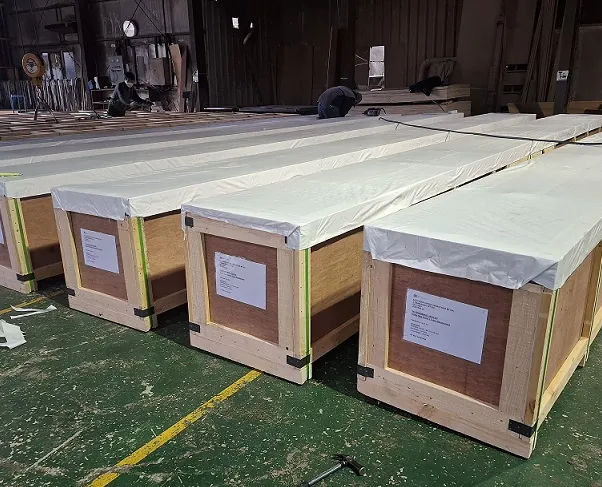
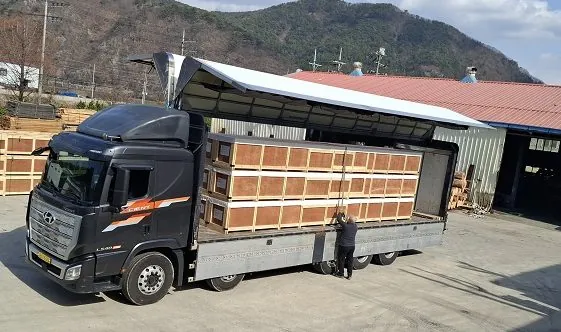
包裝會採用海運木箱(seaworthy crates)、骨架箱(skeleton cages)或依目的地裝卸規範設定的捆綁與綁帶方式。出貨文件會與商業發票及檢驗證書一致,讓鋼廠、第三方與終端使用者看到從母管到出港的完整一致紀錄。
綜合來看,這些步驟描述的是一條連續的品質鏈,而非零散的加工作業。若您需要針對 duplex、高鎳或低溫等級的客製製程路線,我們團隊可依專案規範與交期,規劃製程步驟與檢測節點。
|