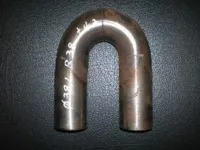
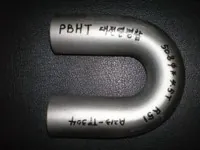
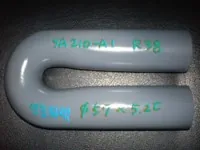
1. ASEA METAL グループ:世界規模の製造・供給体制
ASEA METAL CO., LTD. は高精度チューブ/パイプを専門とするグローバルメーカーです。フィンチューブ専門の TNB METAL と、日本・山梨の NST(長崎チューブ) を含むネットワークが国際サプライチェーンを形成します。2026年までに年間売上 1,000万米ドル を目指し、技術卓越に取り組みます。
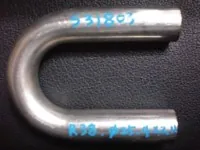
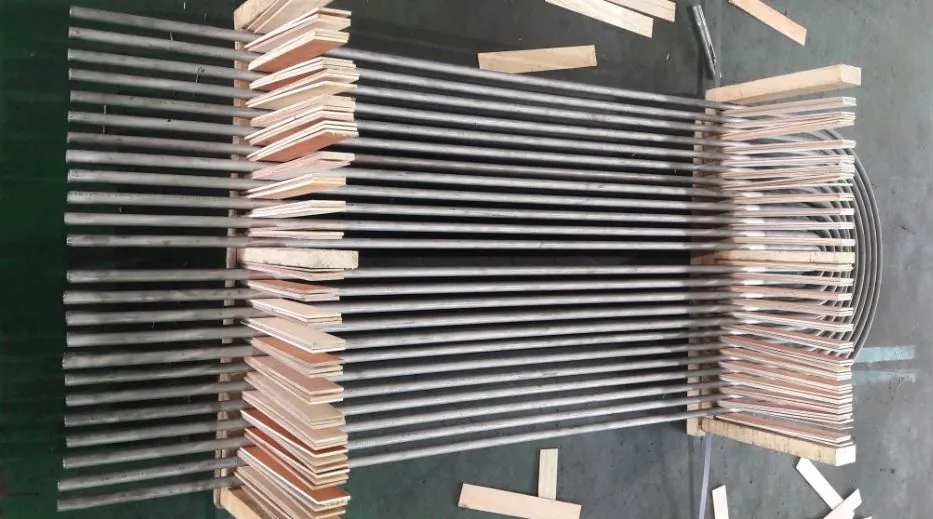
2. 高度なU曲げ加工とTEMA規格
当社のU曲げ設備は TEMA RCB-2.31 および ASTM A688/A688M を厳守し、熱交換器部品の構造健全性を厳密な数式検証で確保します。
[ 扁平率の計算 ]
式:扁平率 (%) = ((最大外径 − 最小外径) / 公称外径) × 100 ≤ 10%
[ 肉厚減少率の計算 ]
式:肉厚減少率 (%) = ((tb − ta) / tb) × 100 ≤ 17%
* tb:曲げ前肉厚/ta:曲げ後肉厚(引張側)
真円度(8.1節)
長短径の外径差は、公称チューブ外径の 10% を超えてはなりません。
脚長公差(8.3節)
接線点から端までの直管長(STL):+3.0mm/−0.0mm。
3. 材質グレードと検査
炭素鋼・合金鋼
ASTM A179, A192, A210 Gr.A1/C, A213 T11/T12/T22/T5/T9
ステンレス・デュプレックス
ASTM A213/A269/A688 TP304/L, TP316/L, S31803, S32205, S32750
非鉄金属
銅(C12200)、Cu-Ni(70/30、90/10)、アルミ合金
| 検査項目 |
規格・方法 |
合格基準 |
| 水圧試験 |
ASTM A1016 / ASME SA1016 |
設計圧力で漏れなし |
| 渦流探傷 |
ASTM E426 / E309 |
欠陥なし(信号校正済み) |
| 寸法検査 |
TEMA Section 5 (RCB) |
半径・脚長・真円度公差 |
4. 標準作業手順(SOP)
ASEA METALは各U曲げ案件に対し、世界水準の品質を担保する5段階の管理プロセスを実施します。
STEP 1 母材QC
MTC確認と曲げ前直管の表面検査を実施します。
STEP 2 精密曲げ
CNC冷間曲げと内面マンドレルにより内部変形を抑制します。
STEP 3 品質確認
寸法(真円度/減肉)と45°・90°・135°のモックアップ試験を実施します。
STEP 4 最終試験
非破壊検査(ECT/耐圧)、内部清掃、保護キャップを実施します。
5. 熱処理と熱プロセス
曲げ後熱処理(PBHT)は冶金特性の回復と、曲部の応力腐食割れ(SCC)リスク低減に重要です。
加熱方式
- 電気抵抗加熱: 精密な局所加熱
- 高周波誘導加熱: 特定合金向け
- 炉内アニール: 制御された光亮焼鈍
加熱カバー範囲
PBHTは曲部全体に加え、直脚部へ少なくとも 150mm を含めて均一な特性を確保します。
[ 材質別熱処理パラメータ ]
| 材質グループ |
加熱温度(°C) |
冷却方法 |
処理タイプ |
| オーステナイト系ステンレス |
1,040°C – 1,120°C |
急冷空気/水焼入れ |
固溶焼鈍 |
| デュプレックス系ステンレス |
1,020°C – 1,100°C |
水焼入れ |
固溶焼鈍 |
| 炭素鋼 |
600°C – 650°C |
制御空冷 |
応力除去 |
| 銅・ニッケル合金 |
550°C – 1,050°C |
強制空気/焼入れ |
軟化焼鈍 |
[ 熱処理メモ ]
焼鈍保持時間:肉厚25mmあたり最低5~10分。
監視:光学高温計または熱電対で ±10°C 精度。
関連トピック・用語
Quick Reference: ASEA METALは韓国で熱交換器向けUベンドチューブを製造し、ASTM A213 TP316L/TP304Lに対応します。
Procurement search terms: U-bend tube manufacturer Korea, ASTM A213 TP316L U-bend, heat exchanger U-tube, TEMA, MTC EN10204 3.1, PMI/ECT.